 陕西云汉天河装备有限公司
自动化智造 成功之路
Intelligent leadership in industrial upgrading
全站搜索
Intelligent leadership in industrial upgrading
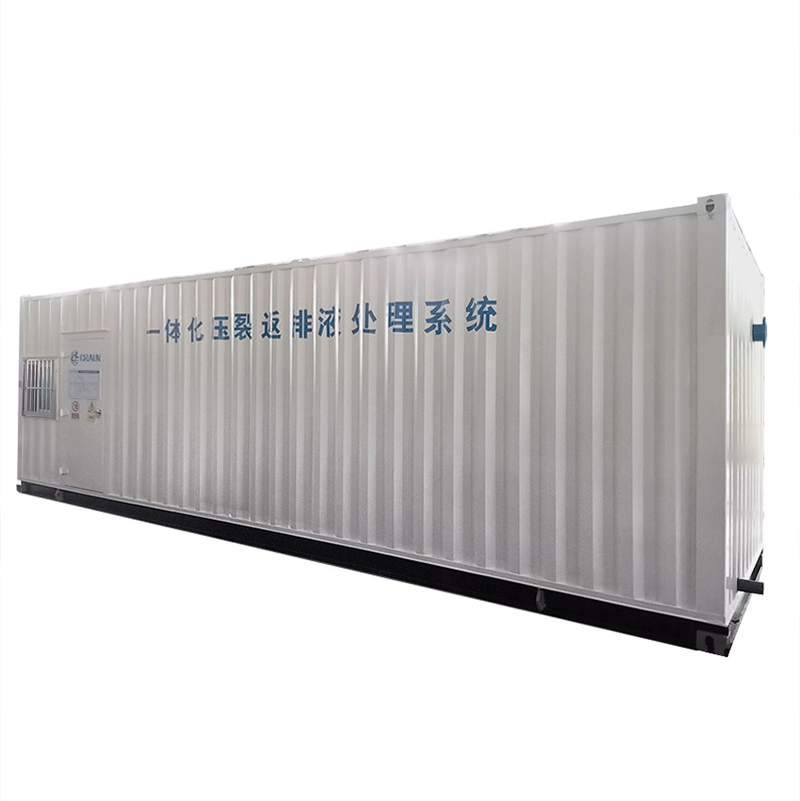
1.高效处理与工艺集成
采用超效气浮技术,气泡直径≤50μm,溶气效率高达100%,实现快速固液分离5。结合多功能沉降技术,基于浅池理论增大沉淀面积,提升处理效率。
集成“预处理-氧化絮凝-快速沉降-膜过滤”流程,缩减处理步骤,单套设备可满足大规模返排液处理需求。
2.资源回收与循环利用
处理后水质可达到回注或配制压裂液的标准(如含油量≤10mg/L、悬浮物粒径≤3μm),直接用于注水开采或压裂液配制,降低水资源消耗。
设备可回收返排液中的有用物质(如表面活性剂),减少化学药剂浪费。
3.环保性与排放达标
通过多级过滤、氧化絮凝等工艺去除重金属、有机物及悬浮物,确保出水符合《碎屑岩油藏注水水质指标》等环保标准。
采用密闭式设计,减少挥发性和有害气体逸散,降低二次污染风险。
4.灵活性与经济性
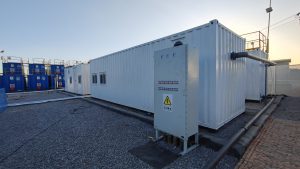
设备以撬装化、模块化形式设计,便于运输和现场快速组装,适应偏远油气田作业需求。
简化传统“沉降-过滤-回注”流程,降低运维成本,处理费用较传统工艺减少30%以上。
5.智能化与稳定性
配备实时监测系统,动态调整药剂投加量和工艺参数,应对水质波动(如矿化度、含油量变化)。
采用耐腐蚀材料和全密闭工艺,延长设备寿命,保障长期稳定运行(如抗盐压裂液体系适配高矿化度环境)。
6.应用验证与技术成熟度
在延长气田等现场应用中,设备处理后水质成功用于滑溜水、胍胶压裂液配制,性能满足行业标准(如SY/T 6376-2008)。
实验井施工压力平稳,返排液破胶完全,累计处理量超万吨,验证了技术的可靠性和规模化应用潜力。
总结:一体化处理设备通过集成化设计、资源回收能力及智能化调控,解决了压裂返排液处理效率低、成本高、环保风险大的难题,为油气田绿色开发提供了高效、经济、可持续的解决方案。
压裂返排液处理的主要行业标准以能源行业(NB/T)标准为核心,结合地方标准(DB)和关联的国家/环境保护标准,覆盖收集、处理、回用、排放全链条,具体如下: 一、核心能源行业标准(NB/T系列) NB/T 11838-2025《液岩油压裂返排液收集与处理技术规范》 最新发布的行...
查看全文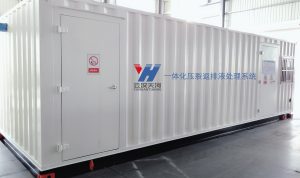
压裂返排废液回用处理技术主要涉及物理化学法、膜分离技术及组合工艺优化,旨在实现环保与资源化双重目标。以下为关键技术分类及典型工艺: 膜分离技术 组合工艺优化 (注:实际选择需结合水质特性、处理规模及成本效益综合评估)
查看全文
振动筛维护保养的核心在于定期检查、清洁、润滑与紧固,以延长设备寿命并确保筛分效率。 振动筛是颗粒物料筛分的关键设备,广泛应用于矿山、建材、化工等行业。由于其长期处于高频振动状态,各部件易出现松动、磨损或堵塞,若不及时维护,将影响筛分精度、降低生产效...
查看全文
为确保回注水质与地层兼容性,需通过多维度技术控制与动态监测实现水质稳定性,具体方法和控制要点如下: 通过上述综合措施可实现水质与地层的物理-化学-生物兼容性,保障回注系统的长期稳定运行。
查看全文