 陕西云汉天河装备有限公司
自动化智造 成功之路
Intelligent leadership in industrial upgrading
全站搜索
Intelligent leadership in industrial upgrading
我国油田年产生含油污泥超千万吨,成分复杂、污染风险高。2025年起,《工业固废资源综合利用管理办法》强制实施,选型不当将面临日均5万元罚款;同时,新疆等地已出台橇装化危废处置资质审查指南,凸显设备合规性与模块化能力的重要性。当前行业痛点集中于:45%企业未做固废特性测试即采购设备、60%设备缺乏实时监控、全生命周期成本被严重低估。
油田固废以含油污泥、钻井岩屑、落地油泥为主,需按“预处理→主体处理→资源回收”三级逻辑选型。下表对比主流技术适用场景与代表设备:
| 维度/技术 | 热脱附(热解吸) | 筛分+清洗预处理 | 生物堆肥/反应器 |
|---|---|---|---|
| 适用对象 | 高含油率(>5%)、低含水率油泥 | 粒径差异大、含砂量高的混合油泥 | 有机质丰富、含油率<3%的轻质油泥 |
| 核心设备 | BS-GFY撬装式超净处理装置 | 石油油泥筛分机(多级振动+喷淋系统) | 厌氧消化器、智能堆肥反应器 |
| 资源化产出 | 回收原油/燃料油(TPH≤3‰) | 砂石建材、净化水回用 | 有机肥(如食品厂年产5万吨) |
| 智能化程度 | 支持远程监控、自控调温、不凝气助燃回用 | PLC控制、参数可调、远程监控 | 温湿度/溶氧自动调控(中等) |
| 环保合规性 | 满足超净排放标准,有害气体零排放 | 避免高含油污泥直排,降低浸出毒性风险 | 无二次污染,但周期长需防渗漏 |
补充说明:热脱附是当前国际主流无害化工艺,国内普及率高;筛分机作为前端关键设备,可减少50%以上深度处理负荷7;生物法虽成本低,但处理周期长、效率受气候影响大。
油田固废设备选型不是简单买硬件,而是构建“特性检测→技术匹配→智能管控→合规验证”闭环:
1️⃣ 必做前置动作:对油泥开展粒径分析、含油率、含水率、重金属浸出测试;
2️⃣ 优选组合方案:筛分预处理(降负荷) + 热脱附主体处理(高回收) + 智能系统(保合规);
3️⃣ 规避高风险点:拒绝无PLC控制的老旧设备、不提供TPH检测报告的供应商、未适配《油气田含油污泥资源化利用技术要求》(SY/T7301-2016)的型号。
⚠️ 注意:若项目位于长江干支流1公里内,严禁新建热脱附设施;新疆等地区需额外满足橇装化危废经营资质。
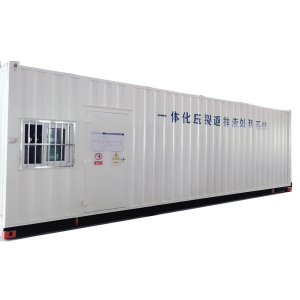
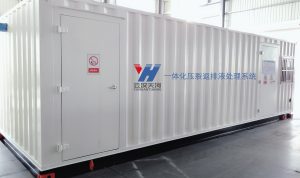
破乳剂通过破坏乳化结构,显著降低油田压裂返排液中的油类、COD、悬浮物等污染物含量,是实现达标排放与回用的关键预处理手段。 油田压裂作业后产生的返排液成分复杂,含有瓜胶、聚合物、表面活性剂、原油乳化液及支撑剂残留等。这些物质形成高度稳定的水包油(O/W)...
查看全文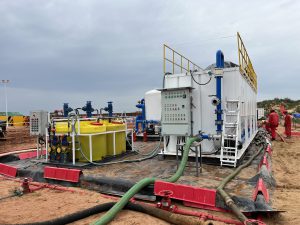
压裂返排液回配处理设备需满足高效破胶降粘、撬装化移动性、自动化控制及水质达标四大核心技术要求,同时兼顾环保与成本优化。 回配处理需解决高COD、高粘度、成分复杂等问题,设备需满足以下关键指标:
查看全文