 陕西云汉天河装备有限公司
自动化智造 成功之路
Intelligent leadership in industrial upgrading
全站搜索
Intelligent leadership in industrial upgrading
降低油田采出水处理成本的关键路径是“源头控油+精准加药+智能调控+工艺替代”,其中控制游离二氧化碳、优化pH至6.7±0.1、采用物理法替代化学药剂,可使综合成本下降近1/5、残渣减逾1/3。
油田进入高含水开发后期(平均含水率>94%),东濮老区年产液量约2200万立方米,采出水成分复杂:高矿化度(8–14×10⁴ mg/L)、高含油(1000–5000 mg/L)、含大量悬浮物及硫酸盐还原菌(10²–10⁸个/mL)。传统“除油–水质改性–沉降过滤”三段式工艺存在药剂费用高、残渣产量大、腐蚀严重、智能化程度低四大痛点,导致处理成本居高不下。
项目团队发现:经典亨德森方程在东濮老区失灵,游离二氧化碳(CO₂)才是残渣产生的主控因子,而非传统认为的pH或药剂种类;残渣量与药剂投加量呈正比关系。据此创新建立“气–液–固”多相水质净化反应机理,并锁定pH=6.7±0.1为残渣最小临界点。
| 控制维度 | 传统做法 | 新型策略 | 成本效益 |
|---|---|---|---|
| 药剂管理 | 高剂量投加常规絮凝剂(如PAC、PAM),依赖经验调节 | 基于CO₂机理精准控pH,减少药剂种类与用量;试点站药耗下降显著 | 药剂成本↓30%以上,残渣产生量↓>33% |
| 工艺替代 | “混凝–沉降–过滤”老三套,依赖化学破乳与絮凝 | 全物理法电场除油+膜过滤;或气浮+超滤双膜组合 | 免投破乳剂,杜绝二次污染;污泥处置费归零 |
| 智能调控 | 人工爬罐调参,每日多次取样、凭经验加药 | 多参数水质在线监测+药剂自动反馈投加系统;安装仪表84台(套) | 劳动强度↓80%,pH控制精度达±0.1,达标率100% |
| 设备运维 | 设备老化、维护滞后,故障频发 | 定期维保+变频节能改造(如节能泵、高效风机);推广撬装集成设备减少基建 | 能源消耗↓15–20%,设备寿命延长30% |
补充说明:濮城油田现场应用后,水处理成本降至0.81元/方,远低于全国平均1.26元/方;中原油田濮二站新技术使综合成本下降近1/5,验证了上述策略的可复制性。
油田采出水成本控制已从“粗放加药”转向“机理驱动+智能执行”:以CO₂控残渣为理论支点,以pH精准调控为操作抓手,以物理/膜法替代化学法为工艺主线,以自动化系统为落地载体。下一步应加快在胡状、明二、濮二等13座处理站全面推广智能调控系统,并探索将残渣资源化(如制砖、路基材料)进一步摊薄处置成本。当前仍待验证的是:不同区块水质差异对pH最优值的偏移影响,以及膜清洗频次与寿命的经济平衡点。
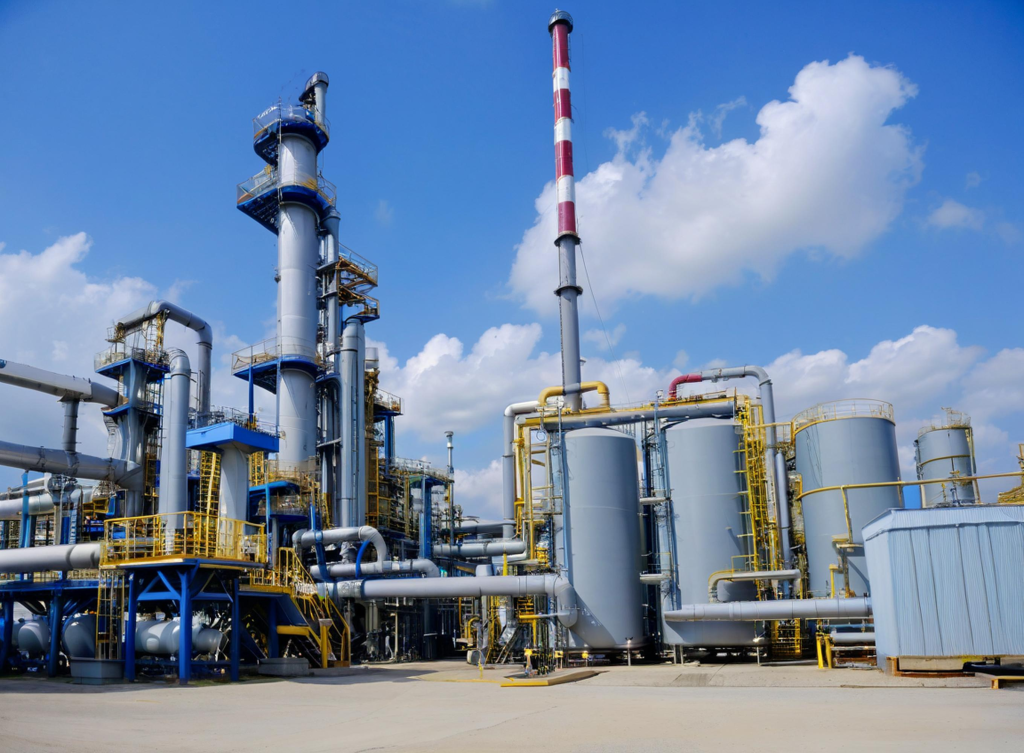
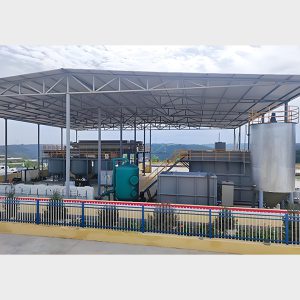
压裂返排液重复利用处理技术是当前油气田开发中面临的重要课题之一,旨在通过一系列处理手段使压裂返排液能够再次用于压裂作业,从而实现资源的有效利用并减少环境污染。 压裂返排液是在油气田开发过程中,特别是在水力压裂作业中产生的一种液体。这种液体包含了原始...
查看全文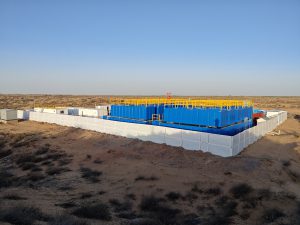
压裂返排液污水处理的紧迫性与电絮凝技术的应用背景 压裂返排液是油田作业中产生的复杂多相分散体系,含有粘土颗粒、岩屑、原油及压裂液中的有机和无机添加剂等污染物,其中有机添加剂多为苯系衍生物和多环芳烃化合物,生化降解法和普通化学法难以降解。过去,各油田...
查看全文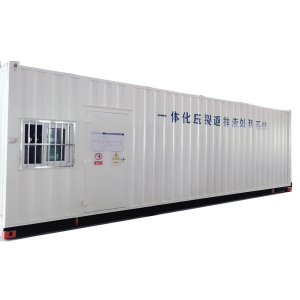
压裂返排液处理中最难实现的技术难点及挑战如下: 以上技术难点导致压裂返排液处理综合成本中约60%来自深度处理环节,而现有工艺对COD>5,000 mg/L、TDS>80,000 mg/L的高浓度返排液仍缺乏经济有效的解决方案。
查看全文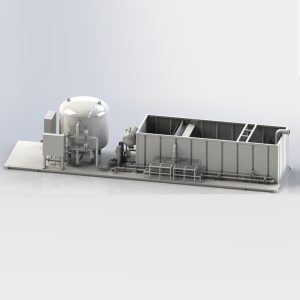
压裂返排液资源化利用方法需结合其高盐、高COD、高粘度等特性,通过物理化学处理、生物技术及零排放工艺实现资源回收。以下是主要技术路径及应用案例: 如需具体设备参数或案例,可参考专利文献(如CN202411661062.7)或企业方案(陕西云汉天河、湖北国朗装备)。
查看全文