 陕西云汉天河装备有限公司
自动化智造 成功之路
Intelligent leadership in industrial upgrading
全站搜索
Intelligent leadership in industrial upgrading
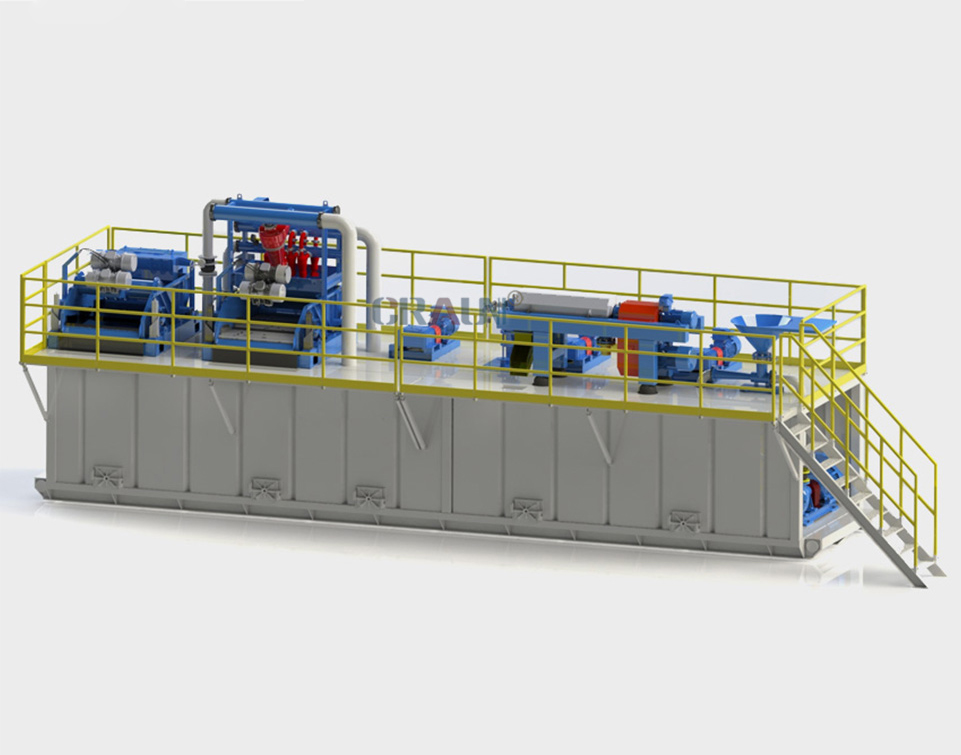
当前最成熟、规模化应用的油基泥浆处理技术解决方案是:“车载移动式不落地处理系统” + “低温催化热解/超临界萃取核心工艺”,可实现减量化≥85%、基础油回收率≥90%、固相含油率<2%,兼具环保合规性与经济回报。
油基泥浆因润滑性好、抗高温盐侵、保护储层等优势被广泛用于深井、页岩气及复杂地层钻探,但其含柴油、芳香烃、重金属及难降解高分子化合物,属国家危险废物名录HW08类(代码071-002-08/072-001-08),必须无害化+资源化处置。传统填埋、坑内密封或回注已无法满足《陆上石油天然气开采工业污染物排放标准》及“三线一单”生态红线要求。
| 技术类型 | 代表工艺/设备 | 处理能力 | 固相含油率 | 油回收率 | 适用场景 | 关键优势与局限 |
|---|---|---|---|---|---|---|
| 物理法 | 卧螺离心机、筛分+压滤 | 5–50 m³/h(如天津嘉中车达40–50 m³/h) | 5%–15% | <30% | 井场初脱水、预处理 | 工艺简单、移动快;但无法深度脱油,需配套后处理 |
| 化学法 | 精细热洗+破乳(表面活性剂+超声) | 可控批次处理 | <3% | 70%–85% | 罐底泥、落地泥等高粘稠废料 | 去污彻底;但药剂成本高、废水需二次处理 |
| 热法 | 低温催化热解(250℃绝氧)、连续干馏 | ≥100 m³/日·井 | <2% | ≥90% | 随钻处理、高危废料 | 油/固/气三相达标,可回用基础油;设备投资大 |
| 先进分离法 | 超临界CO₂萃取、电催化水处理 | 实验室至中试 | <0.3‰ | >95% | 高标准排放、科研示范 | 极致净化,无二次污染;能耗与操作门槛高 |
表格说明:当前产业主流为“热法+物理法”组合——如塔里木油田采用黄尧奇博士研发的低温催化热解设备,已应用于20口井,固相含油率稳定在2%以内,基础油可直接回配新泥浆;而长庆、延长油田则大规模采用整车一体式泥浆处理车,每小时处理40 m³,固化出7 m³泥饼(含水率<60%),实现“哪个井场有泥浆,开车直接去处理”。
目前**“移动式不落地处理车+现场热解/热洗”是兼顾效率、合规与成本的最优解:它规避了传统转运风险(如跨省危废联单复杂、泄漏隐患),响应时间<48小时,且运营成本比撬装压滤机低25%、效率高15%。对于新建项目,推荐优先选用具备HW08类危险废物经营许可证的服务商,并确认其工艺覆盖071-002-08(油基泥浆)与072-001-08(油基钻屑)两类编码。待验证点:不同区块(如川庆威远vs长宁)泥浆组分差异对热洗药剂配比的影响,需现场小试优化。
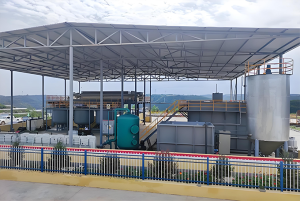
一、工艺优化与技术创新集成膜技术与多工艺耦合采用特种膜深度处理(如纳滤、反渗透)结合其他工艺(如臭氧催化氧化),可减少药剂用量和能源消耗,实现高效油水分离及污染物去除,降低综合处理成本。创新分离技术应用CDOF+CDFU技术通过连续动态油水分离和深度...
查看全文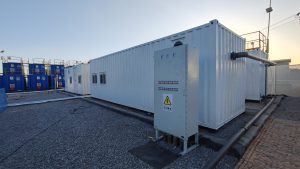
压裂返排液是油气田水力压裂作业中产生的高盐、高污染物混合液体,其含盐量高、成分复杂,处理难度大,若直接排放会导致土壤盐碱化和水体污染。目前针对高盐问题的处理技术主要分为减量化处理和资源化利用两类,核心目标是降低盐浓度或实现盐类物质的回收,典型技术...
查看全文
适用场景:含油浓度低、乳化程度弱的采出水 适用场景:常规油田采出水,含油较高且存在乳化现象 适用场景:高矿化度、高含盐、难处理采出水 根据行业经验,破乳剂投加量通常为千分之一到千分之三,但需通过烧杯实验确定 : 注意:投加量过少→破乳不彻底;投加量过多→...
查看全文
1.废水特性分析污染物成分:需明确废水中是否含高浓度化学添加剂(如交联剂、减阻剂)、高TDS(总溶解固体)、高SS(悬浮物)或重金属等。水质指标:检测COD(化学需氧量)、BOD(生化需氧量)、pH值、油含量及矿化度等参数,以匹配设备处理能力。2.处理量...
查看全文