 陕西云汉天河装备有限公司
自动化智造 成功之路
Intelligent leadership in industrial upgrading
全站搜索
Intelligent leadership in industrial upgrading
油气田采出水是油井长期生产中自然产出的含油污水(如注水驱油返排、洗井水等),水质相对稳定,以高含油、高悬浮物、高矿化度为特征;而压裂返排液是水力压裂作业后短期内大量返排的废液,成分更极端——含高分子聚合物(如胍胶、聚丙烯酰胺)、苯系/多环芳烃、硫化物、高价金属离子(Ca²⁺、Mg²⁺、Fe³⁺)及SRB菌代谢产物,具有高COD、强稳定性、难生物降解、刺激性臭味等特点。二者虽同属油田高难度废水,但返排液处理更强调破胶—除硬—脱盐—回用闭环,而采出水侧重除油—沉降—过滤—回注稳态运行。
| 工艺类型 | 代表技术/设备 | 核心功能 | 适用场景 | 关键优势与局限 |
|---|---|---|---|---|
| 物理法 | CDFU旋流溶气气浮、全流程加压溶气气浮、波纹板分离 | 快速除油、除悬浮物 | 预处理或中低渗透层回注水 | 设备撬装化、占地小、抗冲击强;但对微乳化油去除率有限 |
| 化学法 | 芬顿氧化、絮凝磁分离、MFT-MORE分盐资源化 | 破胶降解COD、沉淀高价离子、分盐回收 | 高COD/高色度返排液深度处理 | 芬顿可降解难生化有机物;但药剂成本高、污泥量大 |
| 膜法 | 反渗透(RO)、超滤(UF)、电渗析(ED) | 脱盐、截留大分子有机物、产水回用 | 矿化度<40000 mg/L的返排液或采出水 | RO脱盐率>95%,但浓水需二次处理;UF适用于A1级回注标准 |
| 热法 | MVR机械蒸汽再压缩蒸发 | 全量化处置、结晶盐回收、零液体排放(ZLD) | 矿化度40000–120000 mg/L高盐返排液 | 热效率高、占地小、产蒸馏水+工业NaCl;但能耗仍高于膜法 |
补充说明:实际工程中极少单用某一种工艺,而是组合应用——例如“CDFU预处理 + RO脱盐 + MVR蒸发”已成为页岩气示范区(如四川长宁-威远)主流配置;而老油田采出水则倾向“自然沉降 + 混凝过滤 + 溶气气浮”成熟链。
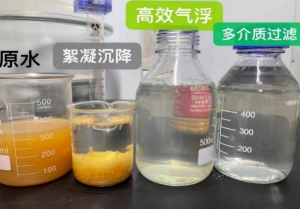
以压裂返排液资源化处理为例(参考中石油长宁项目与专利工艺):
该流程实现污染物去除率:悬浮物≥95%、COD≥80%、油含量≤1mg/L,满足SY/T5329-2012 A1级回注标准。
压裂返排液与油气田采出水虽同属高难度油田废水,但返排液因含高分子聚合物和高盐高毒成分,必须采用“破胶—除硬—膜法脱盐—MVR结晶”组合工艺才能实现资源化;而采出水可依托成熟“沉降—絮凝—气浮—过滤”链稳定回注。当前行业正从“达标排放”转向“零液体排放+盐分资源化”,MVR与分盐技术成核心突破点。
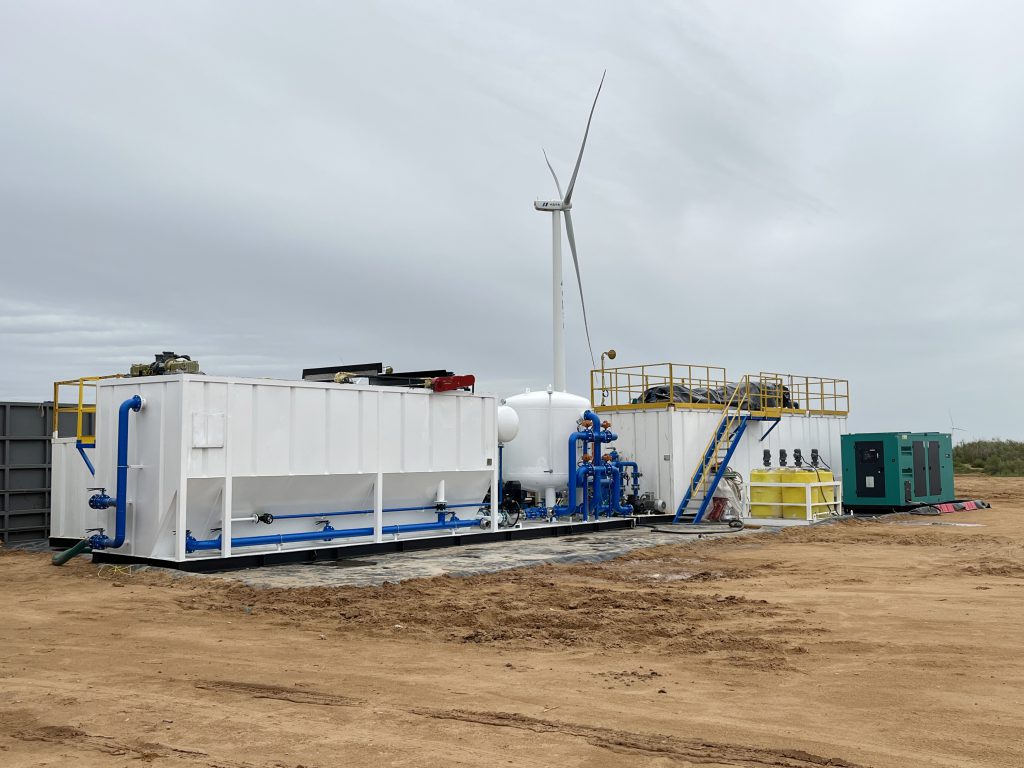
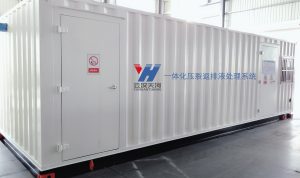
撬装油田压裂返排液处理设备的优势一、模块化与移动性快速部署能力采用模块化设计,集成加药、反应、过滤、污泥处理等核心功能,底座支持吊装运输,可在24小时内完成安装调试,适应偏远井场环境。设备外型紧凑(如尺寸9600×2300×2500),单套运输重量≤7吨,支持...
查看全文
压裂返排液实现“零排放”并非单纯不外排废水,而是必须同时满足:① 全量废水100%回用或达标回注;② 污染物(盐、有机物、悬浮物、重金属)全量资源化或无害化处置;③ 不产生需委外处置的危废污泥或杂盐。 压裂返排液是水力压裂作业后返排至地面的高污染废水,含高浓度...
查看全文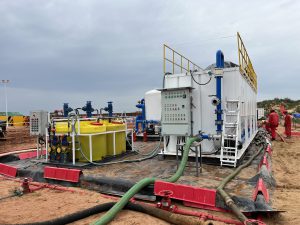
煤层气开采产出水具有高矿化度、污染物复杂、水质水量波动大等特征,需通过物理、化学、生物等组合工艺处理,并结合资源化利用实现环保与效益平衡。 煤层气产出水是开采过程中伴随的主要环境问题来源,其特征可概括为“三高两波动”:
查看全文